Uma embaladora trava três vezes no turno. Alguém rearma o alarme, a linha volta a funcionar e todos seguem até a próxima interrupção. O tempo perdido aparece no relatório, mas o defeito permanece sem diagnóstico.
Paradas repetidas raramente são resolvidas apenas com um novo botão ou um reset. O primeiro trabalho é distinguir se a origem está no fornecimento elétrico, no mecanismo, no processo ou no controle.
Resposta rápida: A repetição de paradas pode resultar de aquecimento, sobrecarga, sensores mal posicionados, falhas intermitentes de conexão ou desgaste mecânico. Registre a condição exata da falha, preserve alarmes e investigue a causa antes de substituir peças. Intervenções devem seguir os procedimentos de segurança e bloqueio da máquina.
O padrão da parada dá mais pistas que a mensagem de erro
Uma falha que surge imediatamente após a partida não é igual àquela que aparece depois de quarenta minutos. Na primeira, verifique condições de habilitação, parâmetros, sensores e sequência de partida. Na segunda, calor, lubrificação, dilatação e carga acumulada ganham relevância. Se o defeito ocorre só com determinada embalagem ou velocidade, investigue também o processo.
O registro de horário, lote, operador, velocidade, produto e código de alarme cria uma trilha investigativa. Colocar a parada numa planilha é útil, mas uma abordagem de manutenção industrial especializada deve correlacionar a ocorrência com medições técnicas.
Falha elétrica intermitente nem sempre derruba o disjuntor
Um cabo com mau contato pode provocar sinais instáveis sem deixar marcas óbvias. Quedas momentâneas de tensão, bornes aquecidos, fontes de alimentação sobrecarregadas e aterramento inadequado aparecem como reinicializações inexplicáveis de controladores ou alarmes contraditórios. Um disjuntor que desarma sinaliza uma proteção atuando, não necessariamente a peça defeituosa.
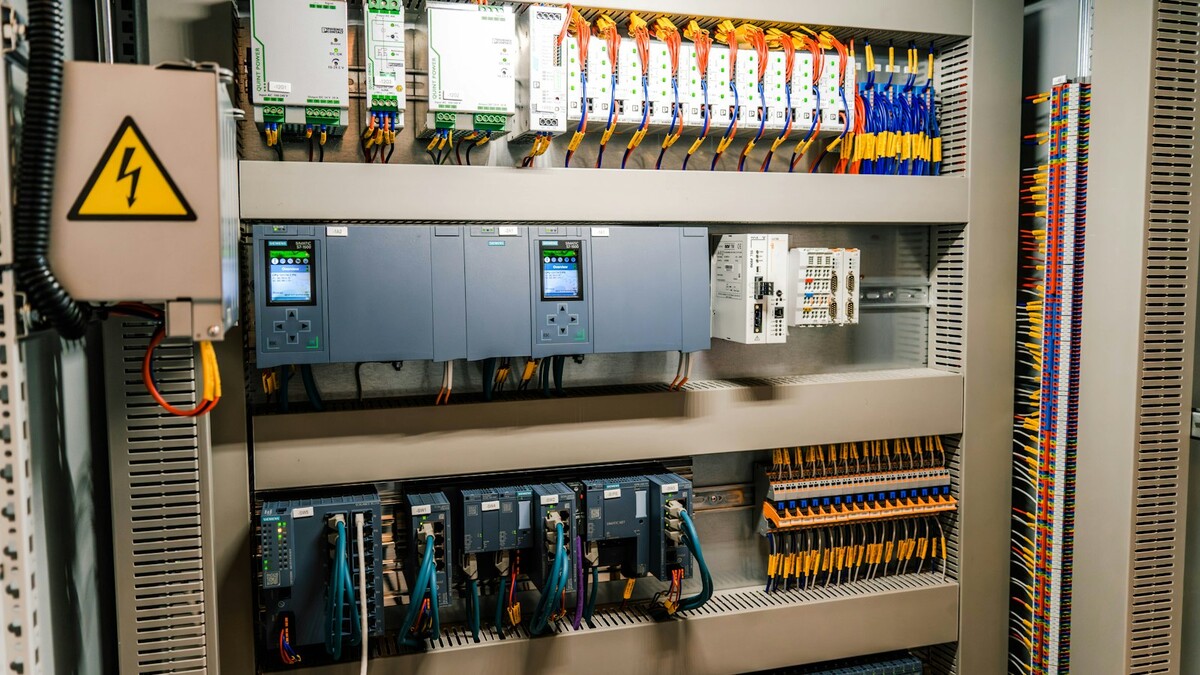
Termografia, medição de tensão sob carga e inspeção de conexões por profissional habilitado ajudam no diagnóstico de falhas elétricas. A Movitek atua na manutenção e automação de máquinas industriais. Um erro comum é medir o painel somente quando a linha está parada; várias anomalias desaparecem sem a carga que as provoca.
Quando o problema é mecânico, o operador costuma perceber primeiro
Ruído que muda, vibração fora do padrão, cheiro de aquecimento, correia patinando e produto saindo desalinhado são sinais que antecedem muitas interrupções. Redutores podem trabalhar com lubrificante degradado; rolamentos desgastados aumentam atrito; sistemas pneumáticos podem perder pressão durante picos de consumo.
A manutenção mecânica de máquinas deve partir da condição real do conjunto e do histórico de intervenções. Evite trocar o motor se o esforço excessivo é causado por rolamento travado, desalinhamento ou engrenagem danificada. A peça nova acabará submetida ao mesmo defeito.
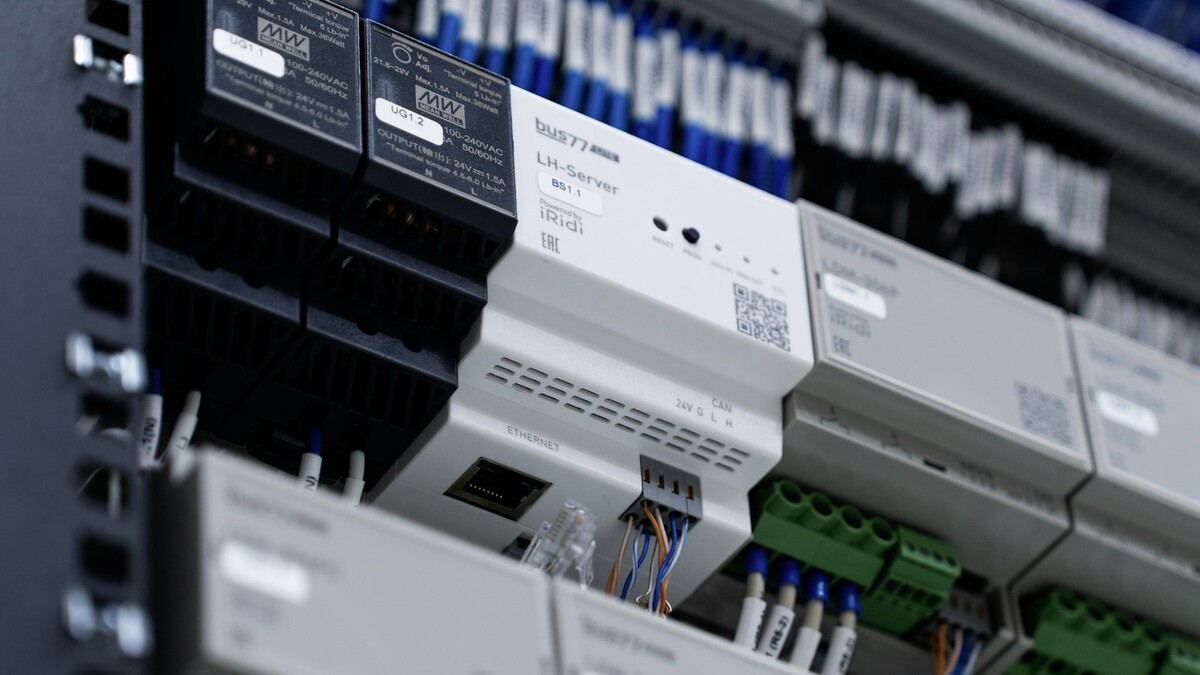
Sensores e automação podem transformar defeito simples em caça ao tesouro
Sensor fotoelétrico sujo pode informar ausência de produto. Encoder com fixação frouxa pode gerar contagens inconsistentes. Em aplicações com CLP, a lógica pode interromper o equipamento corretamente porque recebeu um sinal de segurança ou processo fora da condição esperada. O alarme é consequência, não necessariamente a origem.
Nas soluções de automação industrial, o diagnóstico ganha precisão quando se visualiza a sequência das entradas e saídas, preservando histórico de alarmes, temporizações e permissivos. A Movitek oferece serviços elétricos e mecânicos para fábricas. Desativar um intertravamento para a máquina voltar a operar não é diagnóstico aceitável.
Um plano de investigação que cabe no chão de fábrica
- Identifique a última operação normal antes da parada, sem apagar o registro de alarme.
- Compare a falha entre turnos, lotes, velocidades e temperaturas.
- Separe intervenções de observação das que exigem isolamento de energia.
- Confira histórico de manutenção, peças trocadas e mudanças recentes de parametrização.
- Reproduza a condição em teste controlado somente quando a avaliação de risco permitir.
- Após a correção, meça a estabilidade por vários ciclos e registre a evidência.
O controle de energia perigosa durante manutenção é central para a proteção dos trabalhadores. O guia de controle de energias perigosas da OSHA descreve procedimentos de isolamento e prevenção de partida inesperada. No Brasil, o enquadramento normativo deve seguir especialmente NR-10 e NR-12 conforme a atividade.
Quando a ocorrência exige troca de comando, a modernização de equipamentos pode ser considerada sem substituir toda a estrutura mecânica.
A causa raiz quase sempre atravessa mais de uma disciplina
Imagine uma esteira que interrompe o CLP por sobrecorrente. A equipe elétrica identifica o alarme do inversor, mas a mecânica encontra um rolete que começa a travar depois de aquecer. Corrigir somente o parâmetro de corrente mascara o esforço real. A solução envolve reparo mecânico e confirmação elétrica do acionamento.
Por isso, projetos de melhorias industriais fazem mais sentido quando unem diagnóstico de processo, elétrica, mecânica e automação. A Movitek também desenvolve projetos de melhoria para processos produtivos. A prova de que o serviço funcionou não é a máquina ligar uma vez: é entregar produção estável nas condições que antes causavam a falha.
O que registrar na primeira parada para não começar do zero na segunda
Quando o defeito desaparece após um reset, a tendência é registrar apenas “máquina voltou a operar”. Esse apontamento não permite comparar ocorrências. O registro útil inclui hora da falha, produto processado, velocidade, modo de operação, operador responsável, código de alarme, estado dos sensores relevantes e intervenção realizada. Fotografe o visor antes de limpar mensagens, sem expor pessoas ou informações confidenciais. Se houver histórico do controlador, exporte o evento preservando a referência temporal.
É especialmente útil distinguir o instante em que o processo saiu do esperado do instante em que o CLP declarou a falha. Um motor pode perder velocidade, provocar acúmulo de peças e só depois gerar alarme no sensor de saída. Investigar exclusivamente o sensor final desloca a atenção da causa original. Registros de corrente, velocidade e pressão, quando disponíveis, ajudam a reconstruir a sequência.
Três testes para separar coincidência de causa
Imagine uma embaladora que para após longos períodos de produção. Primeiro, compare as condições em que a falha aparece: turno, temperatura ambiente, lotes de material e velocidade ajustada. Se ocorre sempre após aquecimento, inspecione ventilação e componentes sensíveis à temperatura. Se surge somente com um tipo de embalagem, examine atrito e regulagens mecânicas antes de condenar componentes eletrônicos.
Segundo, faça intervenções isoladas. Trocar sensor, cabo, fonte e programação ao mesmo tempo pode restabelecer a operação, mas elimina a possibilidade de aprender qual medida realmente resolveu. Terceiro, defina um critério de aceitação: o equipamento deve completar ciclos suficientes para reproduzir a condição problemática, com a segurança preservada. Uma produção de cinco minutos após o reparo pode não revelar uma falha que só aparece na troca de turno.
Quando o defeito envolve alimentação elétrica, contatos de segurança ou partes móveis, a investigação deve seguir procedimentos formais de bloqueio e profissionais habilitados. Não é aceitável neutralizar intertravamentos para “ver se a máquina roda”. A urgência da produção não reduz o risco de uma partida inesperada.
Dúvidas de diagnóstico que surgem durante a parada
Por que o defeito não aparece quando o técnico chega?
Falhas intermitentes podem depender de aquecimento, vibração, velocidade ou carga. Uma inspeção feita com a máquina fria pode não mostrar um borne que perde contato após horas de operação. Preserve registros do CLP e do inversor, documente o ciclo em que a parada ocorreu e informe mudanças recentes na produção. Não tente provocar a falha removendo proteções; a reprodução deve fazer parte de um ensaio avaliado e conduzido de modo seguro.
Dá para descobrir a causa apenas olhando o alarme?
O alarme informa a condição percebida pelo sistema, não necessariamente o componente causador. Uma indicação de sobrecorrente pode ocorrer porque o inversor trabalha com um motor sobrecarregado por falha mecânica. Um sinal de sensor ausente pode ter origem em sujeira, cabo rompido ou ausência real de material. Cruze o registro com medições, sequência de eventos e observação das condições operacionais. Trocar a peça associada ao texto do alarme é uma aposta, não um método.
Qual indicador revela se a manutenção melhorou?
Observe a frequência das ocorrências, o tempo médio para reparo, a duração média entre falhas e a quantidade de unidades boas produzidas no período. Calcule os indicadores antes e depois, usando janelas comparáveis de velocidade, produto e turno. Se a máquina parou menos porque operou mais devagar, o indicador isolado de paradas pode ser enganoso. Acompanhar disponibilidade e qualidade em conjunto evita esse erro.
Manutenção preventiva elimina todas as interrupções?
Não. Alguns defeitos surgem de mudanças de processo, erros de operação, eventos externos ou componentes que falham sem um sinal simples de desgaste. A preventiva reduz riscos conhecidos, enquanto inspeções por condição e análise de dados ajudam a identificar problemas que evoluem gradualmente. O objetivo sensato é reduzir falhas evitáveis, estabelecer resposta segura e manter informação técnica suficiente para recuperar a produção.
Quando chamar a manutenção e o que informar
Interrompa a operação diante de risco de choque, cheiro de isolamento queimado, proteção violada, movimento inesperado ou risco de aprisionamento. Não peça ao operador que acesse painel energizado ou remova proteções para localizar a falha.
Para agilizar o atendimento, reúna modelo e identificação da máquina, fotos externas, códigos de alarme, histórico de manutenções, vídeos produzidos de local seguro e descrição das condições de ocorrência. Um técnico qualificado pode então definir quais testes são adequados e quais somente podem ocorrer após desenergização, bloqueio e verificação de energia residual.
Imagem destacada: foto de Raymond Sime / Unsplash.